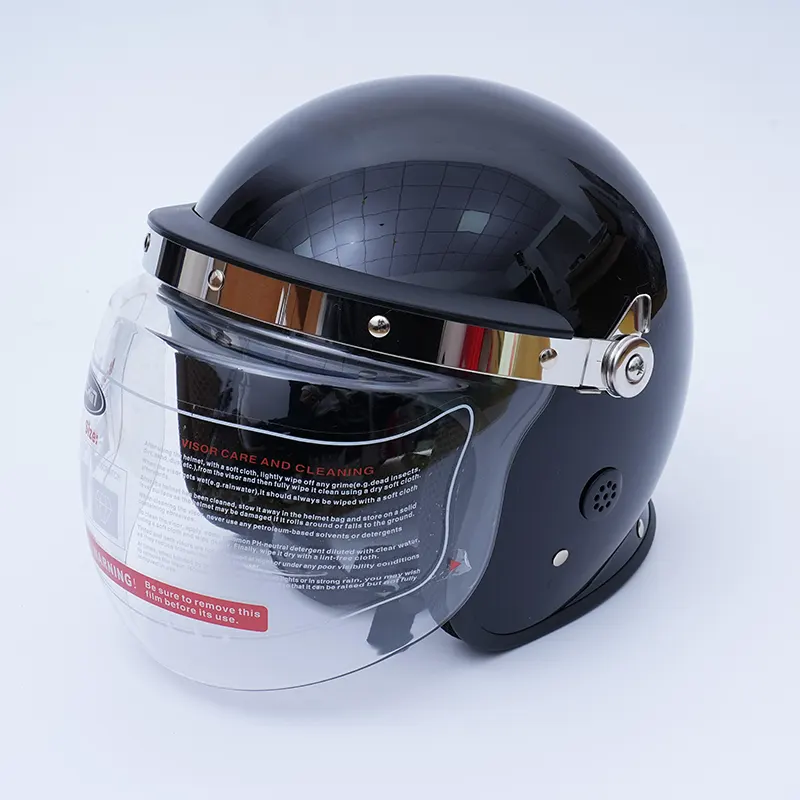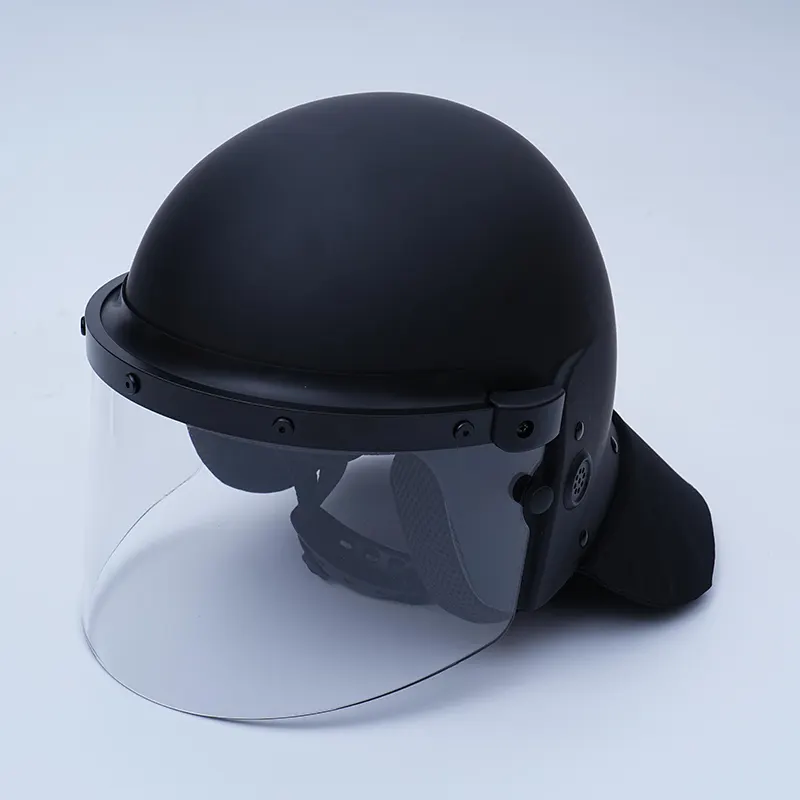


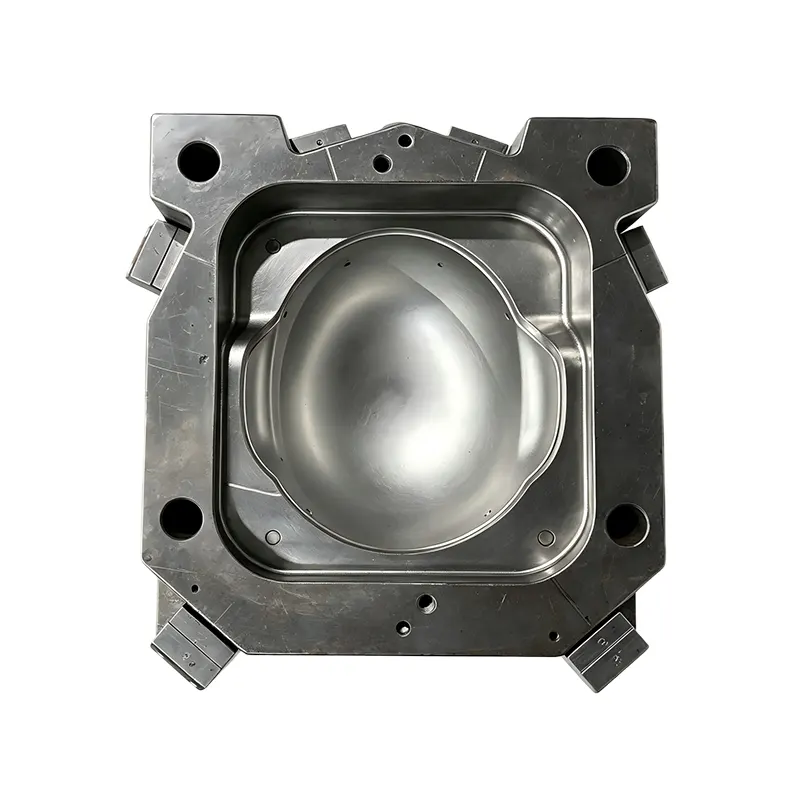
Galassiafornisce ilStampo ad iniezione per casco antisommossa in PC ABSper i produttori che cercano dimensioni del guscio ripetibili, qualità superficiale controllata e strumenti affidabili per la produzione di stampaggio a iniezione. Progettato per materiali PC e PC+ABS, questo stampo per casco combina una struttura integrata a cavità singola, acciaio per stampi pretemprato, lavorazione di precisione e lucidatura a cavità fine per supportare una produzione stabile e prestazioni degli utensili a lungo termine.
La calotta protettiva di un casco deve mantenere una forma e una finitura costanti durante i ripetuti cicli di stampaggio a iniezione. Lo stampo svolge quindi un ruolo fondamentale nel determinare l'accuratezza dimensionale, l'aspetto della superficie, le prestazioni di sformatura e la stabilità della produzione. ILStampo ad iniezione per casco antisommossa in PC ABSè progettato attorno a una struttura di inserto concavo integrato a cavità singola. La sua cavità utilizza acciaio per stampi pretemprato P20 e 718H, mentre la base dello stampo è realizzata in acciaio al carbonio 45#. Una superficie lucida della cavità Ra 0,8 supporta una finitura stampata più liscia, mentre la durata teorica dichiarata degli utensili di 300.000–500.000 colpi fornisce un riferimento per la pianificazione della produzione di volumi elevati.
Sommario
- Che ruolo gioca lo stampo a iniezione nella produzione di caschi?
- Come è progettato lo stampo a iniezione del casco?
- Perché vengono utilizzati gli acciai per stampi P20 e 718H?
- Perché le opzioni di materiale PC e PC+ABS sono adatte?
- In che modo la lucidatura delle cavità influisce sul prodotto stampato?
- In che modo lo stampo può supportare una produzione ripetuta?
- Quali fattori di qualità dovrebbero valutare i produttori?
- Cosa dovrebbero confermare gli acquirenti prima di ordinare?
- Domande frequenti
- Considerazioni finali
Che ruolo gioca lo stampo a iniezione nella produzione di caschi?
Lo stampaggio a iniezione è un processo di produzione ripetibile, ma la ripetibilità dipende in larga misura dagli strumenti utilizzati per definire la geometria del prodotto. Per la calotta di un casco antisommossa, lo stampo determina il contorno esterno, il rapporto dimensionale tra le caratteristiche, la struttura della superficie e le condizioni in cui la parte stampata può essere rilasciata dalla cavità.
Quando gli utensili vengono realizzati con precisione, ogni ciclo di stampaggio inizia dalla stessa geometria della cavità. Ciò crea una base più controllata per mantenere dimensioni coerenti della calotta del casco durante la produzione in batch.
Uno stampo a iniezione dedicato per il casco può anche ridurre la necessità di ripetute regolazioni manuali. Una volta convalidata l'attrezzatura con la resina e la macchina a iniezione selezionate, i produttori possono stabilire un processo di produzione più stabile attorno a parametri di stampaggio documentati.
Per gli acquirenti ciò significa che l’approvvigionamento degli stampi non dovrebbe concentrarsi solo sul prezzo di acquisto. La selezione dell'acciaio, la costruzione della cavità, la finitura superficiale, la durata prevista, le procedure di test e la compatibilità con la macchina a iniezione prevista sono ugualmente importanti.
Come è progettato lo stampo a iniezione del casco?
Lo stampo adotta astruttura dell'inserto concavo integrato a cavità singola. Questa configurazione fornisce una cavità di stampaggio dedicata per la calotta del casco e consente di lavorare con precisione la geometria della cavità in base al design del prodotto.
Una disposizione a cavità singola può essere particolarmente pratica quando il prodotto è relativamente grande o quando il produttore dà priorità alla precisione della cavità e alle condizioni di produzione controllate rispetto alla produzione massima di parti per ciclo.
La configurazione principale delle attrezzature può essere così riassunta:
| Articolo | Specifica | Rilevanza manifatturiera |
|---|---|---|
| Applicazione | Calotta esterna del casco antisommossa | Attrezzatura dedicata per casco protettivo |
| Struttura della cavità | Inserto concavo integrato a cavità singola | Geometria della calotta controllata |
| Materiale della cavità | Acciaio per stampi pretemprato P20 e 718H | Durabilità e stabilità dimensionale |
| Base dello stampo | Acciaio al carbonio 45# | Supporto strutturale |
| Finitura cavità | Ra 0,8 lucidatura fine | Superficie modellata più liscia |
| Resina compatibile | PC e PC+ABS | Supporta due opzioni comuni di tecnoplastica |
| Vita teorica | 300.000–500.000 colpi | Riferimento utile per la pianificazione della produzione |
Perché vengono utilizzati gli acciai per stampi P20 e 718H?
La selezione dell'acciaio per stampi influenza le prestazioni di uno strumento in ripetute condizioni di stampaggio a iniezione. La cavità è esposta a pressione meccanica, sbalzi termici, flusso plastico e ripetuti cicli di apertura e chiusura. Richiede quindi un'adeguata combinazione di lavorabilità, durezza, resistenza all'usura e stabilità dimensionale.
La cavità di questo utensile utilizzaAcciaio per stampi pretemprato P20 e 718H. L'acciaio pretemprato può fornire un equilibrio pratico tra i requisiti di lavorazione e le prestazioni di servizio per la costruzione di stampi a iniezione.
Per gli acquirenti della produzione, il punto importante è che le specifiche dei materiali dovrebbero essere considerate insieme ai requisiti effettivi di lavorazione. La resina da stampare, la quantità di produzione prevista, le condizioni del ciclo, il programma di manutenzione e le tolleranze dimensionali richieste influenzano tutti la configurazione appropriata dell'utensileria.
La base dello stampo in acciaio al carbonio 45# fornisce la struttura di supporto per i componenti della cavità. Una base dello stampo rigida e adeguatamente assemblata aiuta a mantenere l'allineamento tra i componenti dell'utensileria durante operazioni ripetute.
Perché le opzioni di materiale PC e PC+ABS sono adatte?
La scelta della resina è una parte importante del processo di stampaggio a iniezione perché diverse plastiche presentano caratteristiche diverse di flusso, raffreddamento, ritiro e lavorazione. Lo stampo deve quindi essere compatibile con il materiale previsto e le condizioni di lavorazione.
Questo utensile è progettato perPC e PC+ABS. Il policarbonato è ampiamente riconosciuto come un materiale termoplastico tecnico con utili caratteristiche dimensionali e di impatto. PC+ABS combina le proprietà del policarbonato e dell'ABS e può fornire un diverso equilibrio tra lavorabilità e prestazioni meccaniche a seconda della formulazione specifica.
I produttori dovrebbero comunque selezionare l’esatto grado di resina in base alle specifiche del prodotto e ai requisiti di test applicabili. La temperatura di iniezione, la temperatura dello stampo, la pressione di mantenimento, il tempo di raffreddamento e altri parametri dovrebbero essere stabiliti attraverso prove di produzione anziché dedurre esclusivamente dalla famiglia di materiali.
- Confermare l'esatto grado di resina prima della convalida dello stampo.
- Consulta la finestra di lavorazione consigliata dal produttore della resina.
- Controllare le caratteristiche di ritiro quando le dimensioni finali sono critiche.
- Convalida del comportamento di riempimento e raffreddamento attraverso lo stampaggio di prova.
- Mantieni i parametri di produzione documentati per una produzione ripetibile.
In che modo la lucidatura delle cavità influisce sul prodotto stampato?
La superficie della cavità viene trasferita direttamente sulla superficie del componente in plastica stampata. Di conseguenza, i segni di lavorazione, la qualità della lucidatura e le irregolarità superficiali locali possono influenzare l'aspetto della calotta finita del casco.
Questo stampo utilizza aSuperficie della cavità finemente lucidata Ra 0,8. Una finitura superficiale controllata può contribuire a ridurre i segni visibili della lavorazione e favorire un aspetto più pulito dopo lo stampaggio.
La finitura superficiale è rilevante anche per la sformatura. A seconda della geometria e della resina, una cavità più liscia può aiutare a ridurre la resistenza indesiderata durante il rilascio della parte. Tuttavia, quando si valutano le prestazioni di sformatura è necessario considerare anche gli angoli di sformo, la progettazione dell'espulsore, le condizioni di raffreddamento e i parametri di stampaggio.
Per i produttori che producono calotte per caschi in quantità commerciali, una qualità cosmetica costante può ridurre la necessità di post-elaborazione non necessaria e aiutare a mantenere un aspetto uniforme tra i lotti di produzione.
In che modo lo stampo può supportare una produzione ripetuta?
La durata teorica dello stampo è una specifica importante quando si pianifica la capacità produttiva. La durata utile dichiarata per questo utensile è approssimativamenteDa 300.000 a 500.000 colpi.
Questa cifra dovrebbe essere trattata come riferimento piuttosto che come conteggio di produzione garantito in ogni condizione operativa. La durata effettiva può essere influenzata dalla formulazione della resina, dagli additivi abrasivi, dalla pressione di iniezione, dalla frequenza del ciclo, dalla temperatura operativa, dalla qualità della manutenzione, dalle procedure di pulizia e dal funzionamento generale della macchina.
Per mantenere le prestazioni degli utensili, i produttori dovrebbero stabilire una routine pratica di manutenzione che includa:
- Pulizia della cavità e delle superfici di divisione dopo i cicli di produzione programmati.
- Ispezione dei componenti mobili e accoppiati per verificarne l'usura anomala.
- Controllo dei canali di raffreddamento per contaminazione o flusso limitato.
- Mantenere una lubrificazione adeguata ove richiesto.
- Registrazione dei cicli produttivi e delle attività di manutenzione.
- Ispezione del prodotto stampato per individuare i primi segni di cambiamenti dimensionali o superficiali.
Tali pratiche preventive possono facilitare il monitoraggio delle condizioni degli utensili e aiutare i produttori a identificare potenziali problemi prima che incidano su un grande lotto di produzione.
Quali fattori di qualità dovrebbero valutare i produttori?
Un fornitore professionale di stampi a iniezione dovrebbe essere in grado di discutere sia le specifiche degli utensili che il processo di convalida. Gli acquirenti possono valutare lo stampo di un casco utilizzando diversi criteri misurabili anziché fare affidamento su descrizioni generali.
Precisione della cavità
La cavità deve riprodurre in modo coerente il design del prodotto approvato. Le dimensioni critiche dovrebbero essere identificate durante la fase di progettazione e controllate durante l'ispezione.
Specifiche del materiale e dell'acciaio
Il fornitore deve indicare chiaramente l'acciaio della cavità e il materiale della base dello stampo in modo che gli acquirenti possano comprendere la configurazione prevista dell'utensileria.
Qualità della superficie
I requisiti di lucidatura dovrebbero essere concordati in anticipo, soprattutto quando la calotta del casco ha superfici esterne visibili che richiedono un aspetto estetico uniforme.
Stampaggio di prova
L'iniezione di prova offre l'opportunità di valutare il riempimento, la sformatura, l'aspetto superficiale, la consistenza dimensionale e l'interazione tra lo stampo e la macchina ad iniezione selezionata.
Vita utile di produzione
Il numero di colpi previsto deve essere considerato rispetto al volume di produzione previsto dall'acquirente. Ciò aiuta a determinare se la configurazione degli utensili corrisponde al ciclo di produzione previsto.
Cosa dovrebbero confermare gli acquirenti prima di ordinare?
Prima di acquistare aStampo ad iniezione per casco antisommossa in PC ABS, i team di approvvigionamento dovrebbero fornire al fornitore di stampi informazioni complete sul prodotto e sulla produzione. Una chiara comunicazione tecnica può impedire modifiche evitabili degli strumenti in una fase successiva del progetto.
| Requisito dell'acquirente | Informazioni da confermare |
|---|---|
| Progettazione del prodotto | Modello 3D, disegni 2D, dimensioni, tolleranze e caratteristiche critiche |
| Materiale plastico | PC, PC+ABS o grado di resina esatto |
| Quantità di produzione | Produzione prevista mensile o annuale |
| Macchina per iniezione | Dimensioni della macchina, capacità di iniezione, dimensioni dello stampo e requisiti di bloccaggio |
| Aspetto | Finitura della cavità richiesta e qualità della superficie visibile |
| Ispezione | Ispezione dimensionale e requisiti di stampaggio di prova |
| Vita degli utensili | Cicli produttivi previsti e condizioni di manutenzione |
Per un acquirente estero che lavora con un fornitore o produttore cinese, questi dettagli sono particolarmente preziosi perché stabiliscono un riferimento tecnico comune prima dell’inizio della produzione. I disegni dei prodotti, i campioni approvati, le specifiche della resina e gli standard di ispezione devono essere documentati come parte del progetto degli utensili.
Domande frequenti
Che cos'è uno stampo a iniezione per casco antisommossa in PC ABS?
Si tratta di uno strumento di stampaggio a iniezione dedicato utilizzato per produrre gusci esterni di caschi antisommossa da tecnopolimeri come PC e PC+ABS. Lo stampo definisce la geometria e la superficie del guscio stampato durante la produzione ad iniezione.
Quante cavità ha questo stampo per casco?
L'attrezzatura descritta utilizza una struttura di inserto concavo integrato a cavità singola, fornendo una cavità di stampaggio per ciascun ciclo di iniezione.
Quale acciaio viene utilizzato per la cavità?
La cavità utilizza acciaio per stampi pretemprato P20 e 718H, mentre la base dello stampo utilizza acciaio al carbonio 45#.
Qual è la finitura superficiale della cavità?
La cavità è finemente lucidata a circa Ra 0,8, supportando una superficie del guscio modellata liscia e coerente.
Qual è la vita utile prevista?
La durata teorica dichiarata è di circa 300.000–500.000 colpi. La durata effettiva dipende dalla selezione del materiale, dalle condizioni di stampaggio, dalla manutenzione, dalla frequenza di produzione e da altri fattori operativi.
È possibile utilizzare PC+ABS con questo stampo?
SÌ. Lo stampo è progettato sia per materiali PC che PC+ABS. L'esatto grado di resina e i parametri di stampaggio devono essere confermati durante la progettazione e la produzione di prova.
Considerazioni finali
Le prestazioni di una calotta di casco stampata ad iniezione iniziano con la precisione e l'idoneità della sua lavorazione. ILStampo ad iniezione per casco antisommossa in PC ABScombina una struttura dell'inserto concavo integrato a cavità singola, acciaio per cavità pretemprato P20 e 718H, una base per stampo in acciaio al carbonio 45#, lucidatura della cavità Ra 0,8 e compatibilità con materiali PC e PC+ABS. La sua durata teorica dichiarata di 300.000–500.000 colpi lo rende una specifica pratica degli utensili da considerare quando si pianifica una produzione ripetuta. Per i produttori che confrontano i fornitori di stampi, la valutazione più utile dovrebbe includere la costruzione della cavità, la selezione dell'acciaio, i requisiti della superficie, lo stampaggio di prova, gli standard di ispezione, la compatibilità della macchina e la manutenzione a lungo termine. Se stai pianificando un nuovo progetto di lavorazione di caschi o hai bisogno di una soluzione di stampo orientata alla produzione, scopri di più sullo stampo a iniezione per casco antisommossa in PC ABS econtattaciper discutere i disegni dei prodotti, i requisiti dei materiali, il volume di produzione e le esigenze di utensili personalizzati.